


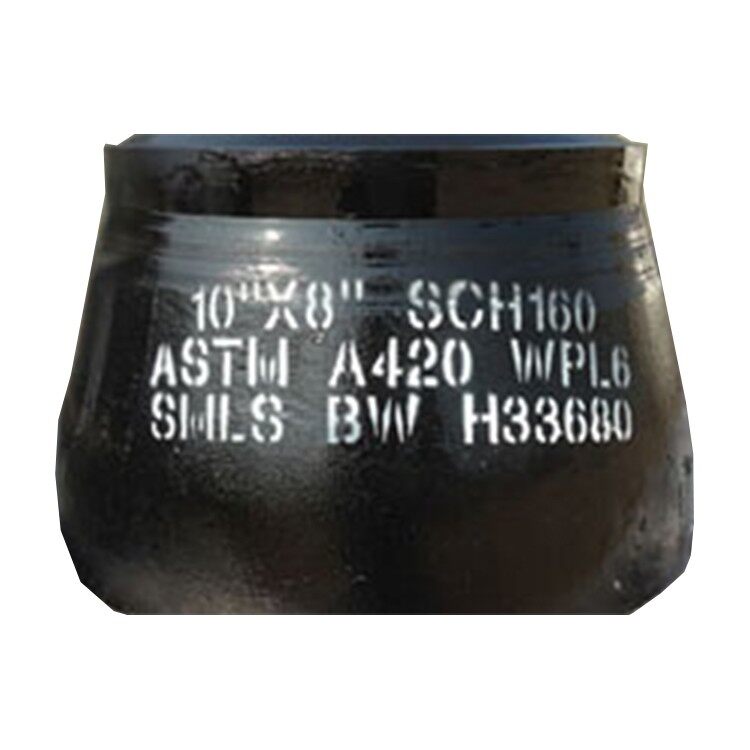
تجهيزات الأنابيب ذات درجات الحرارة المنخفضة ASTM A420 WPL6
ASTM A420 هي المواصفة القياسية لتجهيزات الأنابيب المصنوعة من الفولاذ الكربوني والفولاذ السبائكي المستخدمة في الخدمات ذات درجات الحرارة المنخفضة. WPL6 هي المادة الأكثر استخدامًا بموجب A420.
بالإضافة إلى الدرجة WPL6، يتضمن المعيار أيضًا WPL9 وWPL3 وWPL8 ودرجة حرارة اختبار التأثير المقابلة عند -45 درجة، -75 درجة، -100 درجة، -195 درجة.

تغطي ASTM A420 الكوع، والوصلة الثلاثية، والمخفض، والغطاء، والوصلة وما إلى ذلك، والتي يتم تصنيعها وفقًا لـ ASME B16.9، وASME B16.11، وMSS SP-79 وMSS SP-95، والأنواع في تركيبات الأنابيب الهيكلية الملحومة وغير الملحومة. تُستخدم هذه التركيبات عادةً في خطوط الأنابيب المضغوطة وأوعية/خزانات الضغط في درجات حرارة منخفضة.
تجهيزات الأنابيب ASTM A420 WPL6 متوافقة مع أنابيب ASTM A333 الدرجة 6 وشفة ASTM A350 LF2 الفئة 1.
المعايير والوثائق المشار إليها
معايير ASTM
- A370: طرق اختبار الخصائص الميكانيكية للصلب؛
- A960/A960M: مواصفات المتطلبات المشتركة لتجهيزات الأنابيب الفولاذية؛
- A1058: طرق الاختبار للاختبار الميكانيكي للمنتجات الفولاذية - القياس المتري؛
معايير ASME
- ASME B16.9: تجهيزات اللحام الطرفي المصنوعة من الفولاذ المطاوع؛
- ASME B16.11: تجهيزات فولاذية مزورة، ملحومة بمقبس ومثبتة بخيوط؛
- القسم الثامن القسم الأول من أوعية الضغط
- القسم التاسع
معايير MSS
- MSS SP-25: نظام وضع العلامات على الصمامات والتجهيزات والشفاه والوصلات؛
- MSS SP-79: إدراجات مخفض لحام المقبس؛
- MSS SP-83: وصلات الأنابيب الفولاذية، اللحام بالمقبس واللولب؛
- MSS SP-95: حلمات الشد وسدادات الثور؛
- MSS SP-97: تجهيزات مخرج فرع مزورة معززة بشكل متكامل - أطراف ملحومة بالمقبس وملولبة ومُلحومة من الأطراف؛
معايير ASNT
- SNT-TC-1A: الممارسة الموصى بها للمؤهلات الشخصية والشهادات الخاصة بالاختبارات غير المدمرة.
التركيب الكيميائي لتجهيزات ASTM A420 WPL6
1) يجب أن يتوافق الفولاذ مع متطلبات التركيب الكيميائي لكل مادة محددة في الجدول 1.
2) لا يشترط أن يتوافق التركيب الكيميائي للمعدن المستخدم في اللحام مع نفس القيود المفروضة على المعدن الأساسي. ومع ذلك، يجب أن يتوافق تركيب المعدن المستخدم في اللحام مع الحد الأدنى من الخواص الميكانيكية وخصائص التأثير المحددة في هذا المعيار.
يجب أن تكون خصائص الشد لمواد تركيب الأنابيب متوافقة مع خصائص الشد المطلوبة لدرجات المواد المدرجة في الجدول 3.
الجدول 1

الخواص الميكانيكية لمادة A420 WPL6
الجدول 3

طرق تصنيع تجهيزات A420 WPL6
يمكن إجراء عمليات التشكيل بالطرق أو التشكيل بالمطرقة أو بالضغط أو الثقب أو البثق أو التشكيل العلوي أو الدرفلة أو الانحناء أو اللحام أو التشغيل الآلي أو بطريقتين أو أكثر في نفس الوقت. يجب أن تضمن عملية التشكيل عدم وجود عيوب ضارة في تصنيع التركيبات.
المعالجة الحرارية
يجب أن تكون التركيبات التي تتوافق مع معايير ASTM A420 في حالة طبيعية أو طبيعية ومخففة أو ملدنة أو مطفأة ومخففة. يجب إكمال جميع أعمال اللحام قبل المعالجة الحرارية للأستينيت.

أداء اختبار التأثير
يجب أن تتوافق خصائص التأثير للمعادن الأساسية والمعادن الملحومة مع الجداول 4 و 5.
الجدول 4

الجدول 5

اختبارات الضغط الهيدروستاتيكي
1) لا يشترط إجراء اختبار الضغط الهيدروستاتيكي بموجب ASTM A420.
2) يجب أن تكون جميع التركيبات قادرة على تحمل ضغط اختبار هيدروستاتيكي يساوي الضغط الموصوف للأنبوب المطابق المحدد من مادة مكافئة، دون فشل أو تسرب أو إضعاف قابليتها للخدمة.
فحص التصوير الشعاعي
يجب أن تخضع جميع الوصلات الملحومة بالصهر لفحص بالأشعة السينية كامل الطول وفقًا لقانون الغلايات والأوعية المضغوطة ASME. بشكل عام، يجب إجراء فحص بالأشعة السينية أو بالموجات فوق الصوتية بعد الانتهاء من جميع عمليات التشكيل. ولكن إذا تم إجراء مثل هذا الاختبار بالفعل على التركيبات المصنوعة من الأنابيب، فلا داعي للقيام بذلك مرة أخرى.
تقتيش
ما لم يتم الاتفاق على خلاف ذلك، يجب إجراء جميع عمليات التفتيش في موقع الشركة المصنعة. في حالة ما إذا كان ذلك مطلوبًا بموجب الاتفاق، يجب إجراء اختبارات أخرى على المواد الموجودة في الدفعات المذكورة في الطلب.
علامات المنتج
بالإضافة إلى الامتثال لـ A960/A960M، يجب أيضًا اعتماد المتطلبات أدناه.
أ. تجنب الانقطاعات الحادة في الختم، ويجب أن يتم ذلك باستخدام طوابع متواصلة ذات أنف غير حاد أو طوابع متقطعة ذات أنف غير حاد.
ب. بالاتفاق بين البائع والمشتري، يجب أن تكون العلامات مرسومة أو مطبوعة على التركيبات أو مختومة على بطاقة معدنية أو بلاستيكية يتم تثبيتها بشكل آمن على التركيبات.
ج. يجب وضع علامة "U" بعد تحديد الحرارة على التركيبات التي تحتوي على لحامات تم فحصها بالموجات فوق الصوتية بدلاً من التصوير بالأشعة السينية.
د. يجب وضع علامة على التركيبات الملحومة باللولب أو المقبس بفئة الضغط. لا يلزم وضع علامة على المقابس والبطانات المزودة بمتطلبات ASME B16.11.
هـ. يجب أيضًا توضيح درجة حرارة اختبار التأثير إذا كانت مختلفة عن ASTM A420، على سبيل المثال: WPL-6-60 أو WPL3-176.


